
匠心制造!不锈钢水箱生产厂家严把板材与焊接质量关口
2026/11/5 9:28:29 点击:
在不锈钢水箱生产过程中,板材质量直接关系产品使用寿命,焊接质量则决定水箱的密封性和结构强度。不锈钢水箱生产厂家首先严把“板材关”,对进厂不锈钢板材的材质证明、规格厚度、表面质量、平整度等进行逐项核验,必要时进行抽样复检,确保原材料符合生产要求。与此同时,不锈钢水箱厂家严控“焊接关”,从焊工资质、焊接工艺评定到焊接参数执行,均建立规范化管理流程,重点控制焊缝成型、熔深和密封性能。
在成品检验环节,不锈钢水箱生产厂家通过焊缝外观检查、密封性检测和满水试验等方式,对水箱质量进行综合验证。厂家相关负责人表示,不锈钢水箱看似结构简单,实则对细节要求很高,一块板材、一道焊缝都关系到产品品质。下一步,厂家将继续强化全流程质量管控,以匠心制造守住质量底线,为客户提供更加安全可靠的不锈钢水箱产品。
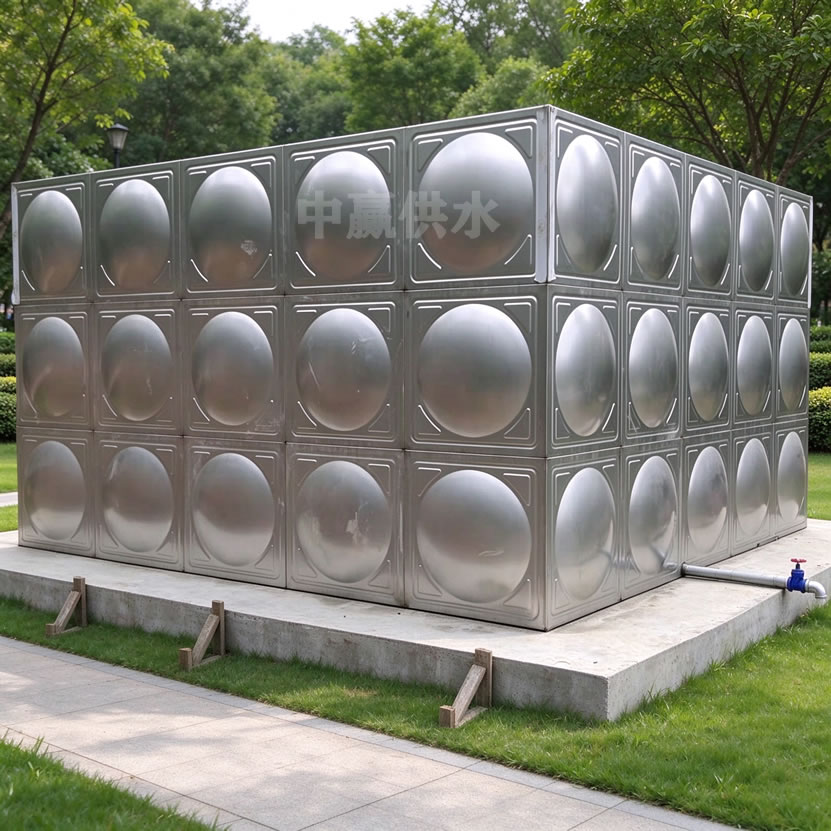
不锈钢水箱作为二次供水、消防储水系统中的核心设备,其质量直接关系到供水安全、消防合规以及设备使用寿命。而真正决定一台不锈钢水箱品质的,归根结底是两个核心环节:板材质量与焊接工艺。
板材质量:从源头守住品质底线
不锈钢水箱的板材,是承载水压、抵御腐蚀的第一道防线。正规不锈钢水箱生产厂家在选材时,通常会优先选用符合国标的食品级不锈钢板材,如 SUS304、SUS316L 等。 其中,304 不锈钢适用于大多数生活供水和消防储水场景;而对于沿海地区、高湿度环境或对耐腐蚀要求更高的项目,则建议采用 316L 不锈钢。
板材厚度同样至关重要。不锈钢水箱并非"上下一样厚",而是遵循分层配板原则:底板和下层侧板承受水压最大,厚度相应增加;上层侧板和顶板承压较小,可适当减薄。这一设计既符合力学原理,也严格遵循 12S101《矩形给水箱》国标图集的要求。 以 2 米高的水箱为例,底板厚度通常不低于 3.5mm,下层侧板不低于 3.0mm,上层侧板不低于 2.5mm,顶板不低于 2.0mm。
此外,不锈钢水箱生产厂家会对每批板材进行严格检验,包括查验钢厂材质证明书、使用光谱仪或不锈钢检测液进行材质验证、用超声波测厚仪逐块抽检厚度等,确保板材不掺假、不缩水。
焊接工艺:细节决定成败
如果说板材是水箱的"骨架",那么焊接就是水箱的"命脉"。不锈钢水箱普遍采用钨极氩弧焊(TIG)工艺,焊缝饱满、无焊渣、密封性强。 优质焊缝应呈现均匀的银白色或金黄色鱼鳞纹,无气孔、无夹渣、无咬边、无裂纹。
焊接过程中有几个关键控制点:
焊接顺序:先焊底板,再焊侧板,最后焊顶板和内部拉筋,避免应力集中。
焊缝处理:焊接完成后必须对焊缝进行抛光打磨,使焊缝与板材表面平齐,再进行酸洗钝化处理,恢复不锈钢表面的氧化铬钝化膜,防止焊缝处生锈腐蚀。
满焊工艺:所有拼接缝必须满焊,严禁点焊或角焊代替,确保箱体整体强度和密封性。
内部拉筋:根据水箱高度和容积,科学布置不锈钢拉筋,形成网状支撑结构,增强箱体抗压能力,防止满载变形。
出厂检验:不放过任何隐患
一台合格的不锈钢水箱在出厂前,必须经过严格的检验流程。其中,满水试验是最核心的检测环节——将水箱注满水后静置 24 小时,检查箱体是否变形、焊缝是否有渗漏。 此外,还需进行外观检查、尺寸校验、材质复核等,确保每台设备都符合国标和设计要求。
对于生活用水水箱,还需提供涉水产品卫生许可批件,确保水质安全;对于消防水箱,则需提供消防产品型式检验报告,保障消防验收顺利通过。
不锈钢水箱的质量,从来不是靠"差不多"堆出来的。从板材选型到厚度配板,从焊接工艺到酸洗钝化,从满水试验到资质认证,每一个环节都需要生产厂家以匠心精神严格把关。作为供水设备制造企业,唯有坚守品质底线,才能真正为客户打造安全、耐用、合规的储水解决方案。
在成品检验环节,不锈钢水箱生产厂家通过焊缝外观检查、密封性检测和满水试验等方式,对水箱质量进行综合验证。厂家相关负责人表示,不锈钢水箱看似结构简单,实则对细节要求很高,一块板材、一道焊缝都关系到产品品质。下一步,厂家将继续强化全流程质量管控,以匠心制造守住质量底线,为客户提供更加安全可靠的不锈钢水箱产品。
不锈钢水箱作为二次供水、消防储水系统中的核心设备,其质量直接关系到供水安全、消防合规以及设备使用寿命。而真正决定一台不锈钢水箱品质的,归根结底是两个核心环节:板材质量与焊接工艺。
板材质量:从源头守住品质底线
不锈钢水箱的板材,是承载水压、抵御腐蚀的第一道防线。正规不锈钢水箱生产厂家在选材时,通常会优先选用符合国标的食品级不锈钢板材,如 SUS304、SUS316L 等。 其中,304 不锈钢适用于大多数生活供水和消防储水场景;而对于沿海地区、高湿度环境或对耐腐蚀要求更高的项目,则建议采用 316L 不锈钢。
板材厚度同样至关重要。不锈钢水箱并非"上下一样厚",而是遵循分层配板原则:底板和下层侧板承受水压最大,厚度相应增加;上层侧板和顶板承压较小,可适当减薄。这一设计既符合力学原理,也严格遵循 12S101《矩形给水箱》国标图集的要求。 以 2 米高的水箱为例,底板厚度通常不低于 3.5mm,下层侧板不低于 3.0mm,上层侧板不低于 2.5mm,顶板不低于 2.0mm。
此外,不锈钢水箱生产厂家会对每批板材进行严格检验,包括查验钢厂材质证明书、使用光谱仪或不锈钢检测液进行材质验证、用超声波测厚仪逐块抽检厚度等,确保板材不掺假、不缩水。
焊接工艺:细节决定成败
如果说板材是水箱的"骨架",那么焊接就是水箱的"命脉"。不锈钢水箱普遍采用钨极氩弧焊(TIG)工艺,焊缝饱满、无焊渣、密封性强。 优质焊缝应呈现均匀的银白色或金黄色鱼鳞纹,无气孔、无夹渣、无咬边、无裂纹。
焊接过程中有几个关键控制点:
焊接顺序:先焊底板,再焊侧板,最后焊顶板和内部拉筋,避免应力集中。
焊缝处理:焊接完成后必须对焊缝进行抛光打磨,使焊缝与板材表面平齐,再进行酸洗钝化处理,恢复不锈钢表面的氧化铬钝化膜,防止焊缝处生锈腐蚀。
满焊工艺:所有拼接缝必须满焊,严禁点焊或角焊代替,确保箱体整体强度和密封性。
内部拉筋:根据水箱高度和容积,科学布置不锈钢拉筋,形成网状支撑结构,增强箱体抗压能力,防止满载变形。
出厂检验:不放过任何隐患
一台合格的不锈钢水箱在出厂前,必须经过严格的检验流程。其中,满水试验是最核心的检测环节——将水箱注满水后静置 24 小时,检查箱体是否变形、焊缝是否有渗漏。 此外,还需进行外观检查、尺寸校验、材质复核等,确保每台设备都符合国标和设计要求。
对于生活用水水箱,还需提供涉水产品卫生许可批件,确保水质安全;对于消防水箱,则需提供消防产品型式检验报告,保障消防验收顺利通过。
不锈钢水箱的质量,从来不是靠"差不多"堆出来的。从板材选型到厚度配板,从焊接工艺到酸洗钝化,从满水试验到资质认证,每一个环节都需要生产厂家以匠心精神严格把关。作为供水设备制造企业,唯有坚守品质底线,才能真正为客户打造安全、耐用、合规的储水解决方案。
- 上一篇:小区管道直饮水设备改造方案:设备选型与运维模式选择 2026/11/5
- 下一篇:变频无负压供水设备技术迭代,降噪节能智慧三突破 2026/11/1
